+86-18629661984
1203098230@qq.com


Детальная проработка и изготовление стальных конструкций [Трехмерный атлас стандартизации технических, качественных и технологических процессов] (полная версия). Наглядное знакомство со стальными конструкциями
2026-09-03
Глава 10 Стальные конструкции мостов Раздел 1 Стальные коробчатые балки
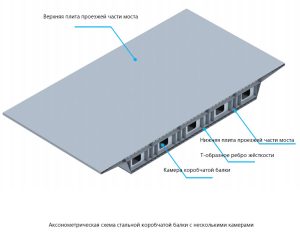
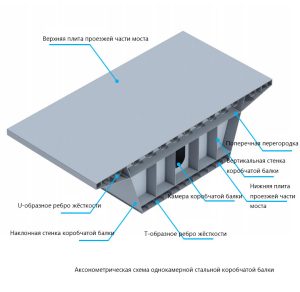
1.1 Деталь сечения стальной коробчатой балки Рисунок 1/2
Примечание:
- Стальные коробчатые балки по количеству камер делятся на однокамерные однопространственные, однокамерные многопространственные и другие типы.
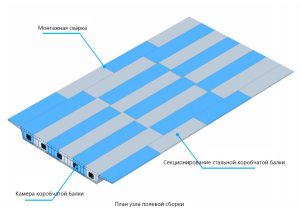
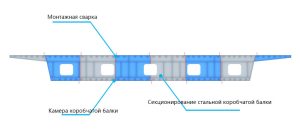
1.2 Узел полевой сборки стальной коробчатой балки Рисунок 3/4
Примечание:
- Все места секционирования и смещение швов стыков секций должны соответствовать требованиям проектной документации и соответствующих нормативов, места секционирования должны находиться на достаточном расстоянии от опор; стыки верхних, нижних плит и стенок должны быть смещены друг относительно друга не менее чем на 200 мм.
- Места полевой сварки между секциями стальной коробчатой балки по возможности следует размещать на стыках толстых и тонких листов. При невозможности выполнения данного требования расстояние от места полевого шва до стыка толстого и тонкого листа должно быть не менее 1000 мм.
- Необходимо полно учитывать порядок подъёма для удобства полевой установки и стыковки секций.
- Полно учитывать ограничения по массе и габаритам секций стальной коробчатой балки при изготовлении, транспортировке и подъёме, одновременно обеспечивать конструктивную устойчивость каждого блока стальной балки во время транспортировки и подъёма.
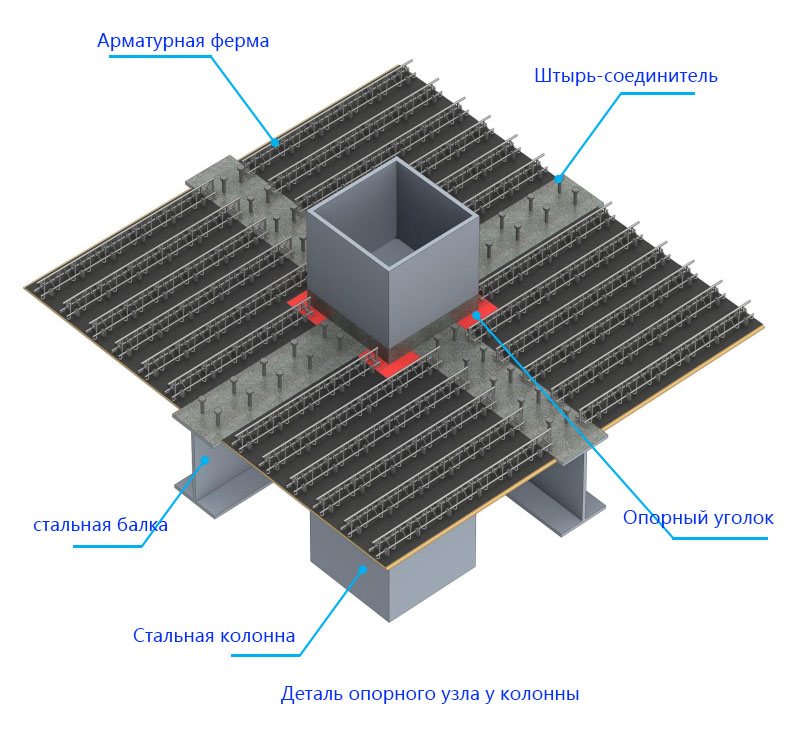
Раздел 2 Стальные профилированные настилы с арматурными фермами
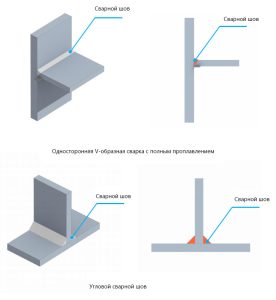
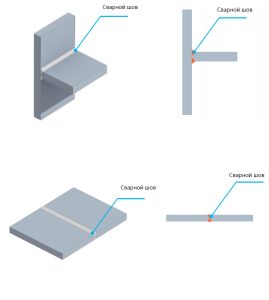
2.1 Требования к сварным швам Рисунок 5/6
Примечание:
- Материал для полевой сварки — сталь Q345qD, применяется сварка в среде углекислого газа с односторонней сваркой и двусторонним формированием шва: керамическая подкладка устанавливается с обратной стороны шва, заполнение выполняется сваркой в среде CO₂, а закрывающий слой — автоматической сваркой под флюсом.
- Порядок полевой сварки устанавливается по принципу: сначала сваривать длинные швы, затем короткие; сначала швы с большим объёмом наплавленного металла, затем швы с малым объёмом наплавленного металла.
- Полевые соединительные швы пролётного строения: сначала выполняются поперечные стыковые швы верхних и нижних плит, затем стыковые швы стенок, в последнюю очередь швы вставных участков рёбер жёсткости.
- Толщина слоя флюса при автоматической сварке под флюсом должна быть не менее 20 мм и не более 60 мм. После завершения сварки шов должен немного остыть перед удалением шлака. При обрыве дуги во время сварки место обрыва должно быть обработано под уклон 1:5, сварка выполняется с перекрытием 50 мм.
- Угловые сварные швы должны иметь качественное обваривание на поворотах; на местах зажигания и гашения дуги выполняется обратная сварка длиной не менее 10 мм. При многослойной многопроходной сварке шлак между отдельными слоями и проходами должен быть полностью удалён.
2.2 Выполнение тросов (подвесных стержней) Рисунок 7/8
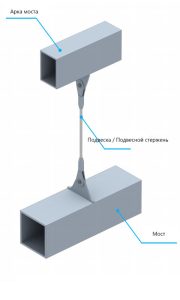
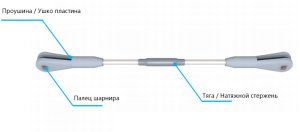
Примечание:
- Подвесные стержни являются важными силовыми элементами моста, необходимо выбирать производителей с соответствующей квалификацией и надёжной технологической базой.
- При монтаже подвесных стержней обязательно проводится строительный мониторинг.
При навеске подвесных стержней контролируются усилие в стержнях и отметка проезжей части моста. При отклонении усилия и отметки от проектных значений требуется проверка и корректировка работ, все операции выполняются согласно указаниям строительного мониторинга при навеске тросов.
Раздел 3 Стальные композитные балки
3.1 Узел основной и второстепенной балок Рисунок 9/10
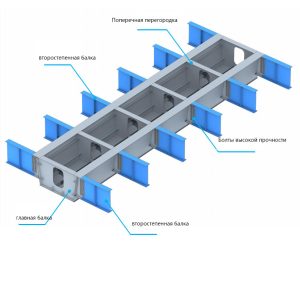
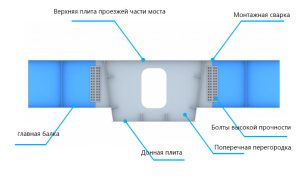
Примечание:
- Стальные балки подвергаются предварительной сборке на заводе по проектной форме, определённой строительным контролем. При предварительной сборке основной контроль осуществляется за совпадением отверстий под болты в стыковых узлах. После успешного завершения предварительной сборки выполняются окрасочные и другие последующие работы, два балочных сегмента оставляются для участия в следующем цикле предварительной сборки.
- Сборка поднимаемых балочных сегментов и их предварительная стыковка допускаются только при перепаде температур между верхней и нижней плитой менее ±2 ℃. При отклонении температуры от нормативной во время пробной сборки устанавливается взаимосвязь с нормативной температурой. В процессе сборки и предварительной стыковки поднимаемых сегментов принимаются меры для компенсации влияния температурного перепада.
- Для соединения стальных балок применяются высокопрочные болты класса 10,9S, соответствующие требованиям ГБ/Т1228 2006 «Высокопрочные болты с большой шестигранной головкой для стальных конструкций»; гайки соответствуют ГБ/Т 1229 2006 «Высокопрочные шестигранные гайки для стальных конструкций»; шайбы соответствуют ГБ/Т 1230 2006 «Высокопрочные шайбы для стальных конструкций»; технические условия соответствуют ГБ/Т 1231 2006 «Технические условия на высокопрочные болты с большой шестигранной головкой, шестигранные гайки и шайбы для стальных конструкций».
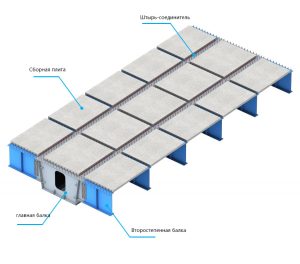
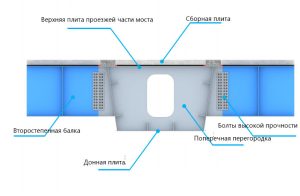
3.2 Узел объединения балки и плиты Рисунок 11/12
Примечание:
- Перед монтажом сборных плит необходимо тщательно выполнить проверку и установить плиты по маркировке для предотвращения ошибок. Кроме того, порядок хранения сборных плит должен соответствовать требованиям порядка их монтажа.
- Демонтаж опалубки и подъём сборных плит допускаются только после достижения бетоном проектной прочности 100 %.
- Система транспортировки и подъёма плит проезжей части должна обеспечивать достаточную устойчивость и хорошую управляемость, создавать минимальные ударные нагрузки на стальные конструкции и сборные плиты во время работы.
- При монтаже плит проезжей части их укладка выполняется строго по классификации плит согласно чертежам для предотвращения взаимного пересечения арматурных стержней.
Телефон для бизнес-консультаций: 18629661984, менеджер Цяо
Номер WhatsApp: г-н Цзяо 18991339861
18092560186 Менеджер дверей